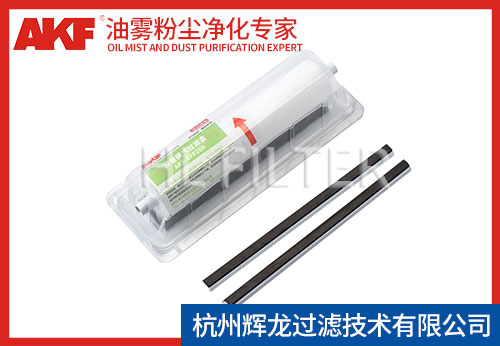
很多CNC车间采购油雾过滤器的时候,第一反应就是盯着产品参数表看,过滤效率标99.9%、风量多大、电机功率多少,觉得参数越高产品就越好,买回来装上去才发现,效果根本达不到预期。有的车间用了标称99.9%效率的进口过滤器,结果车间里还是能看到飘着的油雾;有的过滤器风阻设计得极低,看起来很省电,结果用了不到一个月,排风口就开始往外飘细油雾,根本没把油雾真正拦截住。
其实对于CNC油雾过滤来说,没有绝对“最好”的产品,只有最适配你工况的产品。不同的CNC加工场景,油雾的特性天差地别,用完全一样的过滤方案,自然不可能都出好效果。比如做高速精雕的3C零件车间,主轴转速能达到每分钟几万转,切削液被打成大量0.3μm以下的超细油雾,这种场景下如果只用一层厚滤棉,根本拦不住这么细的颗粒,必须用多层梯度递进的滤材结构,从粗到细一层层拦截,才能把超细油雾牢牢锁住;做硬质合金刀具磨削的车间,油雾里混着大量硬度极高的碳化硅颗粒,这种场景下如果前端没有耐磨的初效层,这些硬颗粒直接冲进去,几天就能把高精度滤材磨出细小破洞,整个过滤系统直接失效。
很多工厂之前踩过坑,就是因为采购的时候只看通用参数,完全没考虑自己车间的油雾特性。有一家精密模具厂,之前买了一批通用款油雾过滤器,装上去之后效果一直不好,车间里的油雾还是很明显,后来我们上门拆开设备一看,滤材的纤维孔隙太大,针对亚微米级细雾的拦截层完全缺失,根本拦不住高速铣削产生的细油雾。后来我们给他们更换了适配的梯度分层滤材,没有改动设备的任何其他结构,当天改造完,车间里的油雾感就明显消失了,工人反馈说连之前眼镜片上半小时就沾一层油雾的问题,也彻底解决了。
选CNC油雾过滤方案的时候,与其花大量时间去比对不同品牌的参数表,不如先把自己车间的工况摸清楚:你平时用的是乳化液还是纯油性切削液?加工的材质是铝件、钢件还是硬质合金?机床的最高转速是多少?平时车间里油雾最浓的工序是哪一个?把这些信息梳理清楚,再针对性选对应的滤材和设备,最后出来的效果,绝对比盲目买高参数通用产品好得多。对于杭州本地的工厂来说,完全可以找本地的过滤服务商上门做一次免费的工况评估,不用自己对着参数表瞎琢磨,就能找到最适配自己车间的方案。